

全国服务热线
18530221337
全国服务热线
18530221337
新闻资讯
News
打码色带常见问题汇总:断带、糊字、附着力差的原因与解决办法
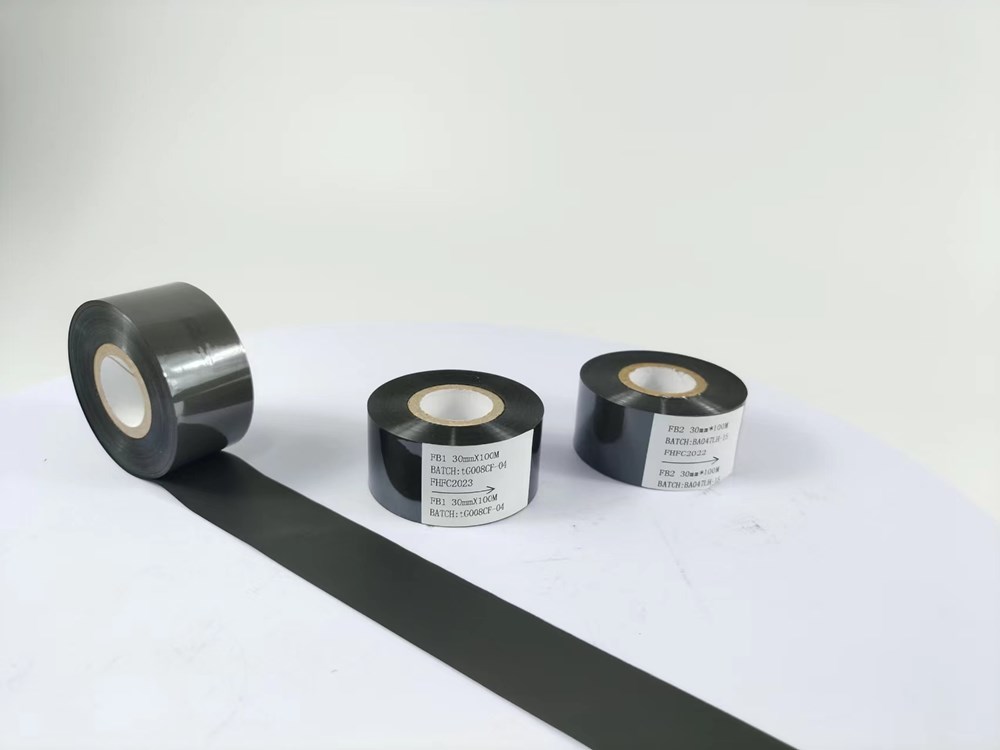
在食品、医药、日化等包装生产线中,热打码色带是打印生产日期、批号、追溯码的核心耗材。生产过程中经常遇到断带、糊字、字迹附着力差易擦掉三大故障,直接造成停机、包装报废、产品追溯不合规等损失。很多时候故障并非色带本身质量问题,而是温度、压力、走带、基材匹配、安装调试不当导致。本文整理三大高频问题的原因分析与排查方案,方便现场操作人员快速对照处理。
温度过高:加热温度设置偏大,色带基膜受热变脆、墨层过度熔化,在走带拉扯时直接熔断撕裂,是断带常见诱因。
压力过大:打码头压力调得太重,色带被挤压卡死,走带阻力急剧上升,收带机构强行拉扯造成断裂。
走带异常:色带安装偏移、导杆卡顿、张力不平衡、收送带阻尼不匹配;色带褶皱、边缘被挡盘刮蹭,持续受力后断裂。
设备配件问题:字粒毛刺、字粒高低不平、胶垫老化破损、打印头积垢,局部形成尖锐点割破色带。
色带选型与储存问题:色带基材偏薄,不适合高速产线;色带受潮、存放环境高温,基膜韧性下降。
遵循低温起步原则:在字迹清晰前提下逐步下调温度,不要一次性高温试机;
减小打码压力,压力以转印完整、不压破包装膜为宜;
重新规范装带,确认墨层朝向正确,检查导辊、挡盘,保证色带居中走带,无摩擦刮边;调整收放带张力,松紧适中;
定期清洁打印头、打磨字粒毛刺,及时更换老化硅胶垫;
高速产线优先选用厚基膜耐拉型打码色带;色带避光干燥存放,远离热源。
温度偏高:油墨熔化过量,墨层向外扩散,字体边缘模糊、糊成一团,甚至出现拖尾重影。
压力过大:压力挤压使熔融油墨向四周溢开,字形变粗、边界不清。
走带速度不匹配:生产线速度和色带送带速度不一致,色带走带滞后,同一位置反复烫印,造成叠印糊字。
基材表面特性:包装膜表面涂层、爽滑剂析出,油墨熔融后铺展失控;膜面潮湿、有油污。
色带不匹配:色带油墨熔点和设备、基材不兼容,油墨流动性过大。
小幅降低加热温度,多次试印,找到清晰不扩散的合适温度区间;
降低打码头压力,减少油墨挤压溢墨;
同步校准走带速度与生产线速度,检查色带是否打滑、卡滞;
保证包装材料干燥洁净,避免油污、水汽;若膜面爽滑剂较重,更换适配高爽滑膜专用色带;
同型号色带先小批量试样,确认打印效果再大批量上机。
温度不足:热量不够,油墨没有充分熔融渗透到包装膜表面,仅浮在表层,轻轻摩擦就脱落。
压力偏小:压力不足,熔融油墨无法充分和基材结合,转印不牢固。
色带与包装基材不匹配:这是附着力差容易忽略的核心原因。蜡基色带适合纸质等多孔材料;PE、PP、PET 复合膜、铝箔等光滑非吸收性包装,普通色带附着力差,需要树脂基或适配型打码色带。
包装表面污染:膜面脱模剂、硅油、粉尘、水汽,会隔离油墨和基材,破坏结合力。
冷却时间不足:高速线打印后立刻摩擦测试,油墨还未冷却固化,容易误判附着力不合格。
逐步提高打码温度,每次小幅上调,测试牢固度,避免超温糊字;
适度增加打码压力,提升油墨和膜面贴合度;
根据包装材质更换对应型号色带:纸质包装选用通用型;塑料复合膜、铝箔、冷冻包装选用树脂基打码色带;
改善包装存放环境,上机前清理膜面粉尘与油污;
打印完成静置片刻,待油墨完全冷却固化后,再做耐磨、耐擦拭测试。
打码色带的稳定打印,是设备参数 + 耗材选型 + 现场环境三者共同配合的结果。很多工厂遇到故障直接判定色带质量问题,盲目更换耗材,反而耽误生产。熟练掌握断带、糊字、附着力差的排查思路,可以快速降低停机频次、减少包材损耗。河南烽火包装可提供不同基材配套打码色带试样,支持食品、医药、日化产线打码方案对接。
返回顶部


